Ak ste niekedy kráčali po flexografickej tlačiarni pri plnej produkcii, cítili ste bzučanie desiatok lisov, ktoré bežali bez prestávky – každý chrlil obaly, štítky alebo tkaný tovar rýchlosťou stoviek stôp za minútu, pričom v dohľade bola sotva zarovnaná značka alebo nerovnomerný farebný pás. Za týmto plynulým a vysokorýchlostným výstupom je však kritická metrika, ktorá túto konzistenciu umožňuje: stabilita rýchlosti tlače. Pre majiteľov lisov, výrobných manažérov a každého, kto nakupuje flexo vybavenie, to nie je len technický detail – je to rozdiel medzi šaržou, ktorá spĺňa špecifikácie zákazníka a dodržuje termíny, a šaržou, ktorá míňa stovky libier substrátu, tisíce dolárov v atramente a riskuje zmluvu s klientom. Ako dodávateľ flexotlačových strojov som strávil roky chodením našich klientov o tom, čo vlastne znamená stabilita rýchlosti, ako sa líši medzi modelmi lisov a prečo výber správneho lisu nie je len o najvyššej rýchlosti – ide o spoľahlivú rýchlosť pri dlhých sériách.
Najprv si definujme, čo vlastne je „stabilita rýchlosti tlače“, pretože je to pojem, ktorý sa často používa bez jasnej pracovnej definície. Vo flexo sa rýchlosť meria v lineárnych stopách za minútu (fpm) alebo metroch za minútu (m/min), ale stabilita sa týka toho, do akej miery sa skutočná rýchlosť behu zhoduje s nastavenou cieľovou rýchlosťou – v priebehu času, pri rôznych zaťaženiach a cez malé prerušenia, ako sú kolísanie hrúbky substrátu, zmeny viskozity atramentu alebo dokonca menšie nastavenie tlače. Stabilné stlačenie nepreskočí zo 400 snímok za minútu na 450 snímok za minútu v strede behu alebo spomalí na 320 snímok za minútu bez zjavného dôvodu. Tieto výkyvy rýchlosti spôsobujú reťazovú reakciu vo flexotlači, ktorú je ťažké zvrátiť: vychýlia sútlač (zosúladenie farebných vrstiev, čo je pri balení lámanie), naťahujú alebo stláčajú substráty, ako je fólia alebo tkaný polypropylén, nerovnomerne a vedú k nekonzistentnému pokrytiu atramentom, v dôsledku čoho sú hotové výrobky odmietnuté pri kontrole kvality.
Aby ste pochopili, ako rôzne konštrukcie flexolisov ovplyvňujú stabilitu, pomôže vám rozobrať najbežnejšie konfigurácie, pretože nie všetky lisy sú vyrobené rovnako. Najstarším a stále široko používaným dizajnom sú flexolisy poháňané ozubeným kolesom, ktoré používajú presné do seba zapadajúce ozubené kolesá na synchronizáciu pohybu tlačových valcov, aniloxových valcov a pásu substrátu. Po celé roky boli lisy poháňané ozubením zlatým štandardom stability, pretože ozubené kolesá poskytujú takmer okamžitý, konzistentný pohyb s nulovým oneskorením medzi komponentmi. Majú však háčik: opotrebovanie ozubených kolies v priebehu času spôsobuje vôľu – malé medzery medzi zubami ozubených kolies, ktoré sa zväčšujú, keď lis starne, čo vedie k mikro-kolísaniu rýchlosti, ktoré sa dlhodobo vytvára. Pri krátkych sériách (pod 10 000 stôp) na jednoduchých substrátoch, ako sú papierové štítky, nemusí byť opotrebovanie viditeľné, ale pri dlhých sériách (nad 100 000 stôp) na PP tkaných vreciach môže aj malá vôľa viesť k posunu registra, ktorý zničí 5 – 10 % výstupu. To je dôvod, prečo mnohí naši klienti, ktorí prechádzajú na veľkoobjemovú výrobu PP tkanín, sa často obzerajú po špecializovaných modeloch, ako je tento flexotlačiarenský stroj Pp Woven Bag, ktorý je vyrobený s upravenými hnacími systémami prispôsobenými pre hrubé, naťahovacie substráty a navrhnutý tak, aby minimalizoval dlhodobé kolísanie rýchlosti.


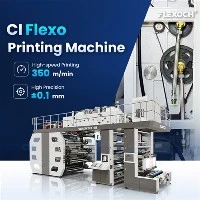
Ako sa flexotechnológia vyvíjala, lisy s centrálnym odtlačkom (CI) sa ukázali ako zásadná zmena pre stabilitu, najmä pre stredne veľké až veľké objemy a vysokokvalitné tlačové úlohy. Na rozdiel od in-line flexolisov, ktoré majú viacero tlačových staníc pozdĺž priameho rámu, CI lisy ovíjajú celý pás substrátu okolo jedného veľkého tlačového valca, pričom všetky tlačové stanice sú namontované okolo tohto valca. Tento dizajn eliminuje mechanické variácie, ktoré prichádzajú so synchronizáciou samostatných tlačových staníc pozdĺž dlhého rámu, pretože každý komponent sa pohybuje vzhľadom na jeden centrálny masívny bubon. Výsledkom je oveľa konzistentnejšia rýchlosť na všetkých staniciach, pretože zotrvačnosť bubna funguje ako zotrvačník, ktorý tlmí malé výkyvy rýchlosti alebo poklesy. Lisy CI tiež v mnohých prípadoch používajú servopohony s uzavretou slučkou namiesto tradičných prevodových pohonov, ktoré upravujú rýchlosť v reálnom čase, aby ju udržali v tolerancii 0,1 % od nastavenej hodnoty – niečo, čomu sa lisy poháňané ozubením pri dlhých behoch jednoducho nedokážu vyrovnať. Keď sa nás klienti spýtajú na najstabilnejšie možnosti založené na CI, upozorníme ich na zdroje na flexotlačiarni CI Type a flexotlačiarni Central Impression, ktoré sú obe navrhnuté pre odvetvia, ako je balenie potravín, kde musí byť každý štítok identický, bez ohľadu na to, ako dlho trvá.
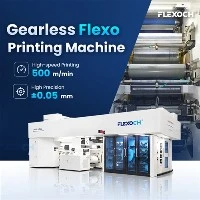
V poslednej dobe najväčší skok v stabilite rýchlosti pre flexotlačiarne prišiel z bezprevodových servo-poháňaných lisov, často nazývaných bezprevodový flexotlačiarenský lis. Ak ste videli, že lis beží rýchlosťou 800 fpm alebo vyššou, s nulovým hlukom z brúsnych ozubených kolies, pravdepodobne ide o bezprevodový dizajn. Namiesto použitia kovových ozubených kolies na synchronizáciu všetkých komponentov používajú bezprevodové lisy samostatné servomotory pre každú tlačovú stanicu, riadené centrálnym počítačom, ktorý synchronizuje ich polohu a rýchlosť na milisekundu. Kľúčom je, že nedochádza k žiadnej fyzickej vôli, ktorá by sa časom opotrebovala – takže stabilita zostáva konzistentná aj po 10 alebo 15 rokoch prevádzky, nielen v prvých rokoch. Servosystém tiež okamžite reaguje na zmeny napätia substrátu, čo je jedna z najväčších príčin kolísania rýchlosti. Napríklad, ak sa tenký plastový pás mierne natiahne na vodiacom valci, servomotory upravia svoju rýchlosť za menej ako desatinu sekundy, aby udržali pás v pohybe na stanovenom cieli, namiesto toho, aby spomalili alebo zrýchlili, aby to kompenzovali. Naše bezprevodové lisy majú toleranciu stability otáčok ±0,05 %, čo je v tradičných modeloch s ozubeným prevodom nevídané, čo sa priamo premieta do menšieho odpadu, kratších prestojov a kvalitnejších hotových výrobkov.
Teraz je dôležité oddeliť stabilitu rýchlosti testovania v továrni od výkonu v reálnom svete. Mnoho výrobcov tlačových strojov ponúka vo svojich špecifikáciách „najvyššiu rýchlosť 1 000 fpm“, ale to je takmer vždy maximálna rýchlosť za ideálnych podmienok – pri použití dokonale tenkého, rovnomerného substrátu s čerstvým atramentom a bez zastávok alebo štartov počas chodu. V skutočnosti záleží na stabilite pri prevádzkovej rýchlosti, čo je rýchlosť, pri ktorej beží lis 90 % času na výrobu. Napríklad lis, ktorý má maximálnu rýchlosť 1 000 fpm, môže byť schopný udržať len 0,5% stabilitu rýchlosti pri 700 fpm, zatiaľ čo bezprevodový CI lis si rovnakú stabilitu udrží pri 750 fpm, čo je jeho typická prevádzková rýchlosť. To je miesto, kde veľa nových kupujúcich zakopne: zameriavajú sa na maximálnu rýchlosť v špecifikáciách, nie na metriky stability pri ich skutočnej rýchlosti výroby. Ako dodávateľ vždy žiadame klientov, aby sa podelili o svoju priemernú dĺžku série, typ substrátu a požadovanú kvalitu tlače, pretože to nám hovorí, ktorý dizajn im poskytne najlepšiu dlhodobú stabilitu, nielen najvyššie číslo na hárku so špecifikáciami.
Existujú aj spoločné faktory, ktoré ovplyvňujú stabilitu rýchlosti naprieč ľubovoľným lisom, bez ohľadu na dizajn, ktorý môžu operátori lisu ovládať. Prvým je kontrola napätia: nerovnomerné napnutie pásu je jedinou najväčšou príčinou kolísania rýchlosti pri flexo. Ak je pás príliš tesný, môže sa natiahnuť a lis sa zrýchli, aby sa to kompenzovalo; ak je príliš voľný, môže skĺznuť, čo spôsobí spomalenie lisu. Moderné lisy, najmä modely CI a bezprevodové lisy, majú automatizované napínacie systémy, ktoré sa prispôsobujú v reálnom čase, ale školenie operátorov je stále dôležité. Ďalším faktorom je údržba: aj ten najlepší bezprevodový lis stratí stabilitu, ak servomotory nie sú pravidelne kalibrované alebo ak sú opotrebované vodiace lišty. V prípade lisov poháňaných ozubením je kontrola vôle ozubených kolies každých 6 mesiacov z dôvodu zachovania stability nevyhnutná. Všetkým našim klientom hovoríme, že lis je stabilný len tak, ako bola jeho posledná kontrola údržby, a ku každému stroju, ktorý predávame, zahŕňame nepretržitú podporu a kalibračné služby, pretože vieme, že dlhodobá stabilita je to, čo poháňa ich podnikanie.
Pre špeciálne aplikácie môže byť lisovaný dizajn prispôsobený na zvýšenie stability. Napríklad konštrukcie bubnových flexotlačových strojov sa často používajú na úlohy menšieho formátu, ako sú štítky na výrobky osobnej starostlivosti alebo drobný spotrebný tovar. Ich menšie valce majú menšiu zotrvačnosť ako veľké bubny CI, takže môžu rýchlejšie reagovať na zmeny rýchlosti, ale ak spúšťate dlhý chod štítkov konzistentnou rýchlosťou, môžete upraviť nastavenia serva tak, aby zodpovedali stabilite na úrovni CI. Pri úlohách, ktoré vyžadujú tlač s vysokým rozlíšením, ako sú obaly značiek, ktoré sú viditeľné na policiach, je stabilita ešte dôležitejšia: kolísanie rýchlosti o 0,2 % môže spôsobiť rozmazanie jemného riadku textu alebo posun farebného pásu o štvrť milimetra, čo je dosť na to, aby produkt vyzeral neprofesionálne. Naše údaje ukazujú, že klienti, ktorí uprednostňujú stabilitu rýchlosti pred špičkovou rýchlosťou, zaznamenajú v priebehu roka 12 – 15 % zníženie odpadu a 8 – 10 % zníženie prepracovania – čísla, ktoré sa v prostredí s veľkým objemom výroby rýchlo zväčšujú.
Poďme sa zaoberať bežným mýtom, ktorý neustále počúvam: „Lisy s ozubeným prevodom sú lacnejšie, takže sú lepšie z hľadiska stability.“ Pred 20 rokmi to mohla byť pravda, ale dnešné bezprevodové a CI lisy ponúkajú lepšiu stabilitu, nižšiu dlhodobú údržbu a vyššiu celkovú hodnotu. Áno, počiatočné náklady na bezprevodový flexotlačiarenský stroj sú vyššie ako pri základnom modeli poháňanom ozubeným kolesom, ale úspory z menšieho množstva odpadu, menšieho počtu prestojov a nižšej dlhodobej údržby sa zvyčajne vyplatia za 2-3 roky, v závislosti od objemu tlače. Pre malé podniky, ktoré prevádzkujú krátke série s hrubými papierovými štítkami, môže postačovať dobre udržiavaný lis poháňaný ozubeným kolesom, ale pre stredne veľké až veľké prevádzky s tisíckami stôp substrátu týždenne je konzistentná stabilita CI alebo bezprevodového lisu samozrejmosťou.
Ďalším bodom, ktorý je potrebné zvážiť, je, ako sa stabilita integruje s technológiou Industry 4.0, ktorá sa stáva štandardom v moderných flexolisoch. Inteligentné lisy využívajú senzory na monitorovanie rýchlosti, napätia a registráciu v reálnom čase a môžu upozorniť operátorov na malé výkyvy skôr, ako sa stanú problémom. Lis môže napríklad detekovať pokles rýchlosti o 0,3 %, čo je pod hranicou, ktorá by spôsobila problém kontroly kvality, a nastaviť servomotor tak, aby ho opravoval automaticky, bez zásahu operátora. Táto úroveň konektivity funguje len s lismi, ktoré majú digitálny pohon – lisy poháňané ozubeným kolesom sa s týmito inteligentnými nástrojmi nedajú integrovať, pretože ich synchronizácia je založená na fyzických prevodoch, nie na digitálnych ovládacích prvkoch. To je ďalší dôvod, prečo si mnohí naši klienti, ktorí upgradujú svoje lisy, vyberajú modely s digitálnymi systémami poháňanými servomotormi, pretože stabilita už nie je len meradlom výkonu – je to spôsob, ako zabezpečiť svoju prevádzku v budúcnosti.
V konečnom dôsledku otázka stability rýchlosti flexotlače nie je len o technických špecifikáciách – je to o spoľahlivosti vášho podnikania. Či už prevádzkujete PP tkané vrecia pre poľnohospodárske dodávateľské spoločnosti, špičkové obaly na potraviny alebo malé maloobchodné etikety, posledná vec, ktorú chcete, je lis, ktorý nedokáže udržať konzistentnú rýchlosť v polovici prevádzky, čo vedie k strate príjmov a poškodeným vzťahom so zákazníkmi. Našou úlohou ako dodávateľa nie je len predávať flexostroje, ale pomáhať klientom pri výbere lisu, ktorý vyhovuje ich špecifickým potrebám, vyrovnávacej rýchlosti, stabilite, nákladom a požiadavkám na aplikáciu. Ak hľadáte modernizáciu alebo výmenu vášho súčasného flexolisu, ak si nájdete čas a spýtate sa na metriky stability pri vašej prevádzkovej rýchlosti, požiadavky na údržbu rôznych dizajnov a ako lis zvláda výkyvy napätia, ušetrí vám to veľa starostí.
Ak ste pripravení dozvedieť sa viac o tom, ako môžu naše flexotlačové stroje poskytnúť rýchlostnú stabilitu, ktorú potrebujete vo výrobe, sme tu, aby sme vám pomohli nájsť správne riešenie. Či už vás zaujíma efektivita bezprevodového flexotlačového stroja, vysokokvalitná konzistencia flexotlačového stroja CI typu alebo špecializovaný flexotlačový stroj Pp Woven Bag pre vaše jedinečné potreby substrátu, náš tím vás prevedie špecifikáciami, skutočnými údajmi o výkone a odpovie na všetky vaše otázky.
Referencie
- Flexografická technická asociácia. (2022).Metriky stability rýchlosti pre moderné flexografické lisy. Séria technických správ FTA.
- Printing Industries of America. (2023).CI vs. Gear-Driven Flexo: Dlhodobé porovnanie výkonu a stability. Sprievodca osvedčenými postupmi výroby PIA.
- Kodak Flexibles. (2021).Technológia servopohonu a jej vplyv na konzistenciu rýchlosti Flexo. Technická biela kniha.
- Medzinárodná organizácia pre normalizáciu. (2020).ISO 15758:2020 – Grafická technológia – Flexografická tlač – Požiadavky na výkon lisov. Normy ISO.
- Smith, J. (2022). "Zníženie odpadu pri Flexo: Úloha stability rýchlosti vo veľkoobjemovej výrobe."Flexo magazín, zv. 48, č. 3, s. 22-27.