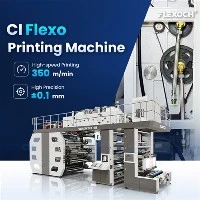
Ak prevádzkujete zariadenie na výrobu obalov alebo štítkov, váš flexotlačiareň s centrálnym dojmom (CI) je viac než len strojové zariadenie – je to chrbtica vášho denného výkonu, konzistentnosti kvality a konečného výsledku. Ako dodávateľ týchto špecializovaných tlačiarní som strávil stovky hodín chodením operátorov cez rutiny údržby, odstraňovanie bežných bodov opotrebovania a dolaďovanie nastavení, ktoré majú priamy vplyv na to, ako dlho ich CI lis pracuje pri špičkovej kapacite. Videl som lisy, ktoré dosiahli viac ako 15 rokov spoľahlivého používania, a iné, ktoré bojovali so 7 rokmi, a to všetko kvôli malým, konzistentným možnostiam v oblasti prevádzky, údržby a upgradov. Dnes rozoberám vedecké a praktické kroky na predĺženie životnosti vášho CI flexotisku, pričom vychádzam z rokov skúseností na mieste a technických údajov na podporu každého hrotu.
Najprv začnime jadrom vášho stroja: centrálnym odtlačkovým bubnom. Toto je veľký, jediný valec, ktorý prechádza stredom vášho lisu, ukotvuje všetky tlačové jednotky a zabezpečuje rovnomerný tlak pri každej tlači. Nesprávne nastavený tlak valca je jedným z najrýchlejších spôsobov, ako spôsobiť nerovnomerné opotrebovanie, ktoré nielen skracuje životnosť valca, ale vedie aj k chybám tlače, ktoré plytvajú materiálom. Mnoho operátorov sa ponáhľa s kalibráciou tlaku, aby splnili výrobné termíny, ale aj 10 % rozdiel v tlaku medzi jednotkami môže časom vytvárať namáhané body na povrchu valca a tlačových návlekoch. Tu je veda: flexotlač sa spolieha na prenos atramentu z aniloxového kotúča na platňu a potom na substrát a rovnomerný tlak valca zaisťuje konzistentný kontakt medzi všetkými tromi. Keď je tlak príliš vysoký, dôjde k nadmernému treniu medzi bubnom a rukávmi, čím dôjde k opotrebovaniu oboch; príliš nízka a kvalita tlače klesá, čo vedie k prerábkam, ktoré nútia tlačiareň bežať dlhšie hodiny, čím sa zrýchľuje celkové opotrebovanie.
Aby ste tomu zabránili, vykonajte kontrolu kalibrácie tlaku na začiatku každej produkčnej série, najmä pri prepínaní medzi substrátmi (napríklad z papiera na flexibilnú fóliu) alebo tlačových sérií rôznych dĺžok. Použite fóliu na meranie tlaku (dostupnú od predajcov priemyselných dodávok), aby ste si overili, že hodnoty na všetkých tlačových jednotkách sú v rámci 5 % rozsahu odporúčaného výrobcom pre váš konkrétny stroj. Pre novšie lisy, ako sú naše modernéFlexolis s centrálnym odtlačkomModely integrujeme automatizované systémy monitorovania tlaku, ktoré upozorňujú operátorov na odchýlky v reálnom čase, čím sa eliminujú dohady. Ak váš súčasný lis túto funkciu nemá, investícia do súpravy ručnej tlakovej fólie predstavuje malé náklady, ktoré sa oplatia predĺženou životnosťou valca a zníženým množstvom prepracovania.


Ďalej vaše tlačové návleky a aniloxové kotúče – dva spotrebné diely, ktoré sa často vymieňajú predčasne, ale opatrne, môžu vydržať stovky sérií. Puzdrá sú flexibilné valce, ktoré držia vaše tlačové dosky, a nesprávne čistenie alebo skladovanie je hlavnou príčinou poškodenia puzdra. Mnoho operátorov používa drsné rozpúšťadlá na čistenie zvyškov atramentu z puzdier, ktoré môžu časom narušiť gumový alebo polymérový materiál, čo vedie k praskaniu alebo deformácii. Namiesto toho použite neutrálny čistiaci roztok s vyváženým pH navrhnutý špeciálne pre flexo návleky a namiesto drhnutia ich jemne utrite handričkou z mikrovlákna. Pri dlhodobom skladovaní by sa návleky mali uchovávať na skladovacom tŕni (nie naskladané) v priestoroch s kontrolovanou klímou, mimo dosahu priameho slnečného žiarenia alebo teplotných výkyvov – extrémy môžu spôsobiť roztiahnutie alebo zmrštenie materiálu návleku, čo vedie k rozmerovej nepresnosti, ktorá ovplyvňuje kvalitu tlače a zvyšuje trenie o stredový valec.
Aniloxové kotúče, ktoré prenášajú farbu z fontány na tlačovú platňu, si vyžadujú ešte opatrnejšie zaobchádzanie. Články na aniloxových kotúčoch majú mikroveľkosť a dokonca aj malý škrabanec od špinavého puzdra alebo kúska nečistôt v atramente môže znížiť účinnosť prenosu atramentu, čo vedie k svetlejším výtlačkom alebo nadmernej spotrebe atramentu. Na čistenie aniloxových kotúčov používajte ultrazvukové čistenie raz za 10 až 15 cyklov, nie len ručné utieranie – ultrazvuková technológia preniká do malých buniek, aby odstránila zaschnutý atrament a prísady, ktoré pri ručnom čistení chýbajú. Tiež sa vyhnite použitiu abrazívnych materiálov na drhnutie aniloxových valcov, pretože môžu opotrebovať steny buniek, čím sa časom zníži objem valca. Pre zariadenia s veľkým objemom úloh, ako je tlač tkaných vriec (ktorá si vyžaduje konzistentné pokrytie atramentom), našaFlexotlačiarenský stroj na tkané vreciamodely sa dodávajú so zabudovanými aniloxovými čistiacimi systémami, ktoré zjednodušujú túto rutinnú údržbu a zabezpečujú, že vaše kotúče zostanú dlhšie v dobrom stave.
Okrem spotrebného materiálu potrebujú pohyblivé časti lisu – ložiská, prevody a hnacie systémy – pravidelné mazanie, aby sa predišlo opotrebovaniu spôsobenému trením. CI flexolisy majú desiatky ložísk nesúcich centrálny bubon, tlačové jednotky a dráhu pásu a tieto ložiská sa spoliehajú na presné mazanie, aby fungovali hladko. Mnoho zariadení používa všeobecné mazivo pre všetky ložiská, ale rôzne časti vyžadujú rôzne mazivá: vysokoteplotné mazivo pre hnacie prevody, ktoré bežia pri vysokých rýchlostiach, a olej s nízkou viskozitou pre ložiská, ktoré sa pohybujú pri nižších rýchlostiach. Použitie nesprávneho maziva môže viesť k nadmernému teplu, ktoré rozloží mazivo a spôsobí poruchu ložiska.
Častou chybou, ktorú vidím, je vynechávanie mazania počas návalu, ale aj jedno nenamazané ložisko môže spôsobiť, že stredový valec bude vychýlený zo stredu, čo vedie k nerovnomernému tlaku na tlačové jednotky a zrýchlenému opotrebovaniu povrchu valca. Vytvorte plán mazania, ktorý je viazaný na prevádzkové hodiny vášho lisu, nielen na kalendárne dni: po každých 500 hodinách prevádzky skontrolujte vôľu ložísk a doplňte mazivo. nášCentrálny bubon flexotlačový strojmodely obsahujú centralizovaný mazací systém, ktorý automatizuje tento proces, znižuje ľudskú chybu a zabezpečuje konzistentné pokrytie všetkých pohyblivých častí. Ak to vášmu tlačiarni chýba, nastavenie digitálneho pripomienkového systému (prepojeného s vaším produkčným softvérom) vám môže pomôcť zostať na správnej ceste.
Manipulácia s pásom je ďalším často prehliadaným faktorom pri predlžovaní životnosti lisu. Pás (substrát, na ktorý sa tlačí, ako je fólia, papier alebo tkané vrecia) sa pohybuje cez lis pri vysokých rýchlostiach a nesprávne zarovnané vodidlá pásu môžu spôsobiť, že sa substrát odiera o rámy, valčeky alebo centrálny bubon lisu. To nielenže spôsobuje opotrebovanie kovových povrchov lisu, ale môže to viesť aj k pretrhnutiu pásu, čo núti lis k prudkému zastaveniu – čo spôsobuje náhly tlak na pohonné systémy a tlačové jednotky. Aby ste tomu zabránili, na začiatku každého chodu skontrolujte vodiace lišty pásu, uistite sa, že sú zarovnané so šírkou pásu, a postupne upravujte nastavenia napätia. Príliš veľké napätie pásu naťahuje substrát, ktorý môže ťahať za tlačové návleky a aniloxové kotúče, čo vedie k nesprávnemu zarovnaniu; príliš malé napätie spôsobuje, že sa sieť potuluje, čím sa zvyšuje riziko odierania.
Pre zariadenia s nepretržitou výrobou je našaNonstop CI flexografická tlačiareň Double Stationje navrhnutý tak, aby minimalizoval lámanie pásu a prestávky pri údržbe, so systémom dvoch kotúčov, ktorý vám umožňuje vymieňať kotúče substrátu bez prerušenia lisu. To nielen zvyšuje produktivitu, ale tiež znižuje počet náhlych štartov a zastavení, ktoré zaťažujú komponenty lisu. Aj keď nemáte nastavenie s dvomi stanicami, školenie operátorov, aby zvládli pretrhnutie pásu rýchlo a bezpečne (podľa pokynov výrobcu), môže zabrániť zbytočnému opotrebovaniu pohonného systému lisu.
Ďalším kľúčovým krokom je vykonávanie pravidelných auditov výkonnosti vašej tlače. Každých 6–12 mesiacov si naplánujte podrobnú kontrolu s vyškoleným technikom (buď z vášho interného tímu alebo renomovaného poskytovateľa služieb), aby ste skontrolovali skryté body opotrebovania. Tieto kontroly by mali zahŕňať meranie kruhovitosti centrálneho bubna (aby sa zabezpečilo, že nie je pokrivený), kontrolu záberu ozubeného kolesa na vôľu a overenie presnosti riadenia rýchlosti hnacieho systému. Mnoho operátorov si všimne problémy až vtedy, keď kvalita tlače klesne, ale vtedy je opotrebovanie často pokročilé a vyžaduje si nákladné opravy alebo výmenu dielov. Napríklad mierne zdeformovaný stredový valec môže spôsobiť len menšie chyby tlače, ale ak sa nerieši, môže viesť k úplnému zlyhaniu povrchu valca, čo si vyžaduje úplné prekrytie alebo výmenu.
Ako dodávateľ CI flexolisov odporúčame, aby zariadenia používajúce staršie lisy (staré 5+ rokov) počas týchto auditov modernizovali svoje riadiace systémy. ModernéCI Flexo strojmodely zahŕňajú digitálne riadiace systémy, ktoré automatizujú kalibráciu tlaku, nastavenie napätia pásu a monitorovanie opotrebovania – čím sa znižuje ľudská chyba a predlžuje sa životnosť lisu minimalizáciou chýb pri manuálnom nastavovaní. Dokonca aj upgrade softvéru pre starší lis môže pridať roky spoľahlivého používania, pretože eliminuje zastarané nastavenia, ktoré môžu spôsobiť nadmerné opotrebovanie.
Napokon, základom všetkých týchto krokov je školenie operátora. Bez ohľadu na to, aká dobrá je vaša rutina údržby alebo modernizácie zariadenia, nedostatočne vyškolený operátor môže vrátiť všetko vaše úsilie jediným spustením. Videl som operátorov spustiť lis o 10 % nad jeho maximálnu rýchlosť, aby dodržali termín, čo spôsobilo, že centrálny bubon vibroval a predčasne sa opotreboval; alebo použite nesprávne čistiace rozpúšťadlo a zničte rukáv za 1 000 dolárov za pár minút. Investujte do pravidelných školení pre svojich operátorov, pričom sa zamerajte nielen na to, ako riadiť lis, ale aj na to, prečo na každom kroku záleží. Napríklad poučenie operátorov, že jemné čistenie rukávov zachováva rozmerovú presnosť rukávu, im pomáha pochopiť dlhodobý prínos, a nie to, aby to považovali za prácu navyše.
Keď hovorím so zákazníkmi o predĺžení životnosti ich CI flexotlače, vždy zdôrazňujem, že to nie je o robení jednej veľkej veci – je to o dôsledných, malých možnostiach: kalibrácia tlaku, správne čistenie objímok a aniloxových valcov, namazanie pohyblivých častí, starostlivé zaobchádzanie s webom, vykonávanie pravidelných auditov a školenie vášho tímu. Tlačiareň, o ktorú je takto postarané, nielenže vydrží dlhšie, ale bude produkovať aj kvalitnejšie výtlačky s menším počtom prepracovaní, čo priamo zvýši váš konečný výsledok.
Ak chcete aktualizovať svoj súčasný CI flexolis alebo potrebujete poradiť s postupmi údržby pre váš existujúci stroj, náš tím je tu, aby vám pomohol. Ponúkame prispôsobené poradenstvo pre zariadenia všetkých veľkostí, od malých tlačiarní etikiet až po veľké baliarne, aby sme zaistili, že zo svojho zariadenia vyťažíte maximum.
Referencie
- Flexografická technická asociácia. (2021). Najlepšie postupy pre údržbu a predĺženie životnosti CI Flexo Press. Séria technických správ FTA.
- Inštitút výrobcov baliacich strojov. (2022). Prevádzková efektivita a životnosť zariadenia pri flexografickej tlači. PMMI Industry Insights.
- Americká spoločnosť strojných inžinierov. (2020). Mechanizmy opotrebenia v rotačných tlačiarenských strojoch: Príčiny a zmiernenie. ASME Journal of Manufacturing Science and Engineering.
- Združenie flexibilných obalov. (2021). Manipulácia so substrátom a opotrebenie lisom pri tlači flexibilných fólií. Technický bulletin FPA.